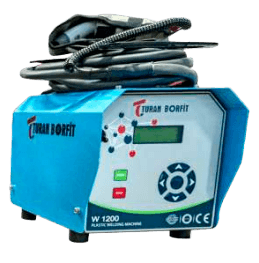
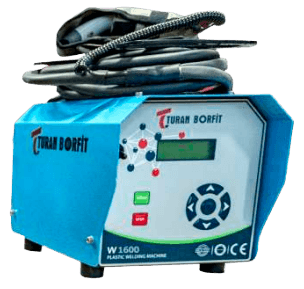
W 1600
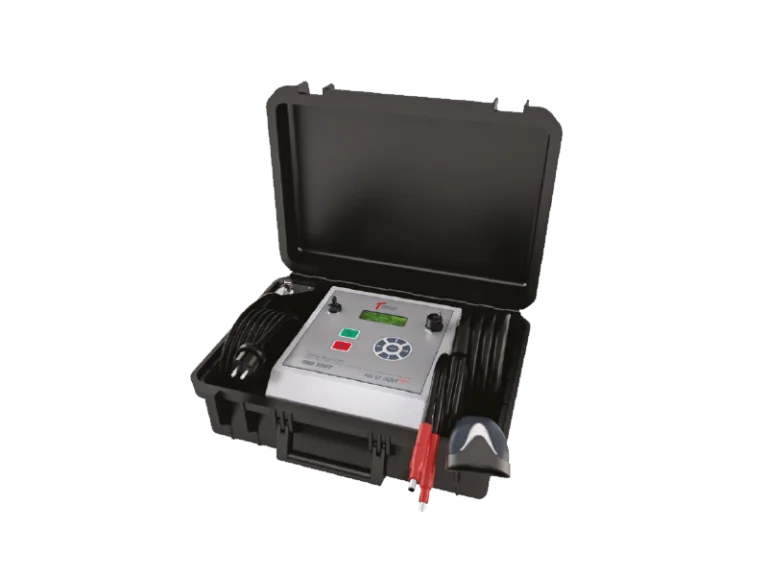
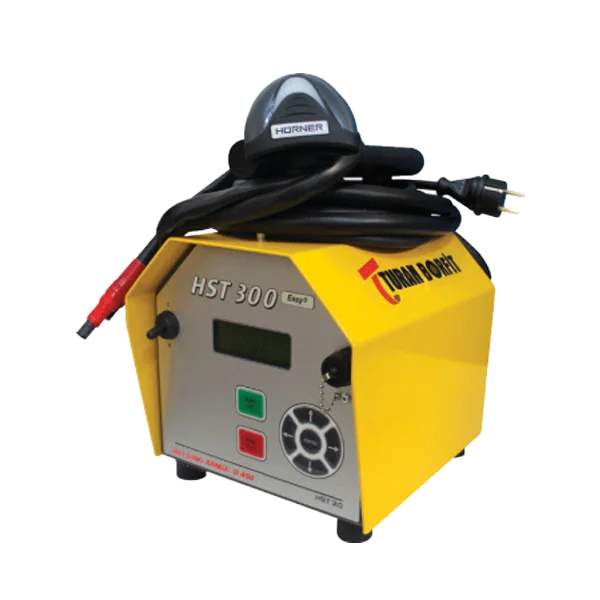
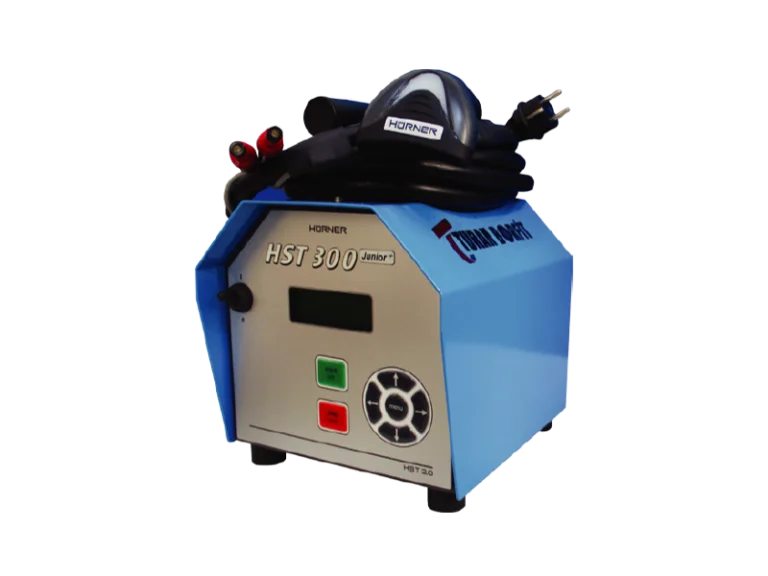
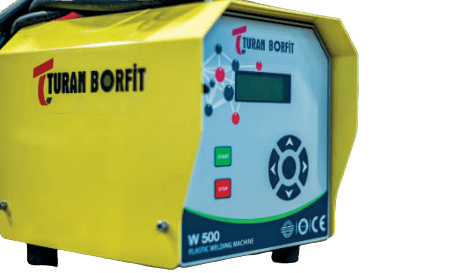
Máquina de soldadura por electrofusión
Unidades de electrofusión para accesorios de PE, PP y PVDF, con lectura de código de barras y registro de soldaduras.
Datos técnicos
Rango de soldadura
Ø 20 – Ø 1600 mm
Material
PE 100, PP, PVDF
Fuente de alimentación
230 V, 35 – 70 Hz
Tensión de salida
8 – 48 V
Memoria de soldadura
Hasta 4000 registros
Grado de protección
IP54
La W 1600 es una máquina de electrofusión para accesorios de PE 100, PP y PVDF de Ø 20 a Ø 1600 mm. Ajusta los parámetros de soldadura leyendo el código de barras del accesorio y funciona con 230 V, 35 – 70 Hz, con una salida de soldadura de 8–48 V. Guarda hasta 4000 soldaduras, para que tenga un registro completo de la obra. La carcasa tiene protección IP54 para uso en obra.
- Sistema de escaneo de código de barras
- Pantalla LED
Visibilidad
Las soldaduras a tope son visibles y repetibles en el sitio; las de EF quedan ocultas en el manguito y exigen soldadores expertos.
Lugares difíciles
Gana la EF: máquina diminuta, electrodos de punta. Funciona sobre suelo, en arquetas, en cualquier parte.
Sencillez
El a tope perdona errores de ejecución; la EF no tiene tolerancia y solo falla en el ensayo de presión.
Condiciones del material
La EF exige MFI parecidos, tubos redondos, superficies limpias y tensión estable; el a tope no se ve afectado.
Coste
El a tope es mucho más barato: sin manguitos de hilo de cobre cada 6/12 m.
Resistencia
Una soldadura a tope correcta es el punto más fuerte de la línea (el cordón añade espesor).
- Raspe la superficie del tubo en capa fina; limpie con alcohol.
- Marque el extremo del tubo a la profundidad del manguito.
- Deslice el manguito con ajuste ceñido.
- Conecte los cables de soldadura al manguito.
- Escanee el código de barras del manguito con el electrodo de la máquina.
- Pulse START en «Listo para soldar»; espere hasta que la máquina corte la corriente.
- Los valores MFI (fluidez) de las piezas unidas deben ser próximos.
- Elimine la ovalidad con una herramienta de sujeción antes de soldar.
- Raspe siempre la capa oxidada: es el paso más descuidado.
- Las piezas deben encajar firmemente (golpes suaves de martillo) sin dañar la bobina.
- Mantenga la tensión de alimentación estable en 210 – 230 V.
- Si se corta la corriente a media soldadura, reinicie con un manguito NUEVO.
| Vehículo | L × An × Al (m) | Volumen | Carga máx |
|---|---|---|---|
| Contenedor 20 FT | 5.89 × 2.34 × 2.37 | 33 m³ | 24,850 kg |
| Contenedor 40 FT | 11.90 × 2.34 × 2.38 | 67 m³ | 28,800 kg |
| 40 FT High Cube | 11.90 × 2.34 × 2.67 | 76 m³ | 30,200 kg |
| 45 FT High Cube | 13.00 × 2.34 × 2.67 | 86 m³ | 27,820 kg |
| TIR normal | 13.6 × 2.45 | 100 m³ | — |
| TIR Maxima | 13.6 × 2.45 | 112 m³ | — |
| TIR Jumbo | 13.6 × 2.45 | 97 m³ | — |
| Camión + remolque | 7.5 + 9.6 | 56 m³ | — |
Redes de agua potable, conducciones de impulsión, drenaje y sistemas sifónicos, distribución de gas natural, riego agrícola y tuberías industriales. Accesorios fabricados según TS EN 1555-3:2010+A1 • TS EN 12201-3+A1 • TS EN 15494 • CE; máquinas según TS ISO 12176-1 y práctica de soldadura DVS 2207.
Catálogos, manuales de uso y vídeos de formación disponibles bajo petición.
Solicitar documentos