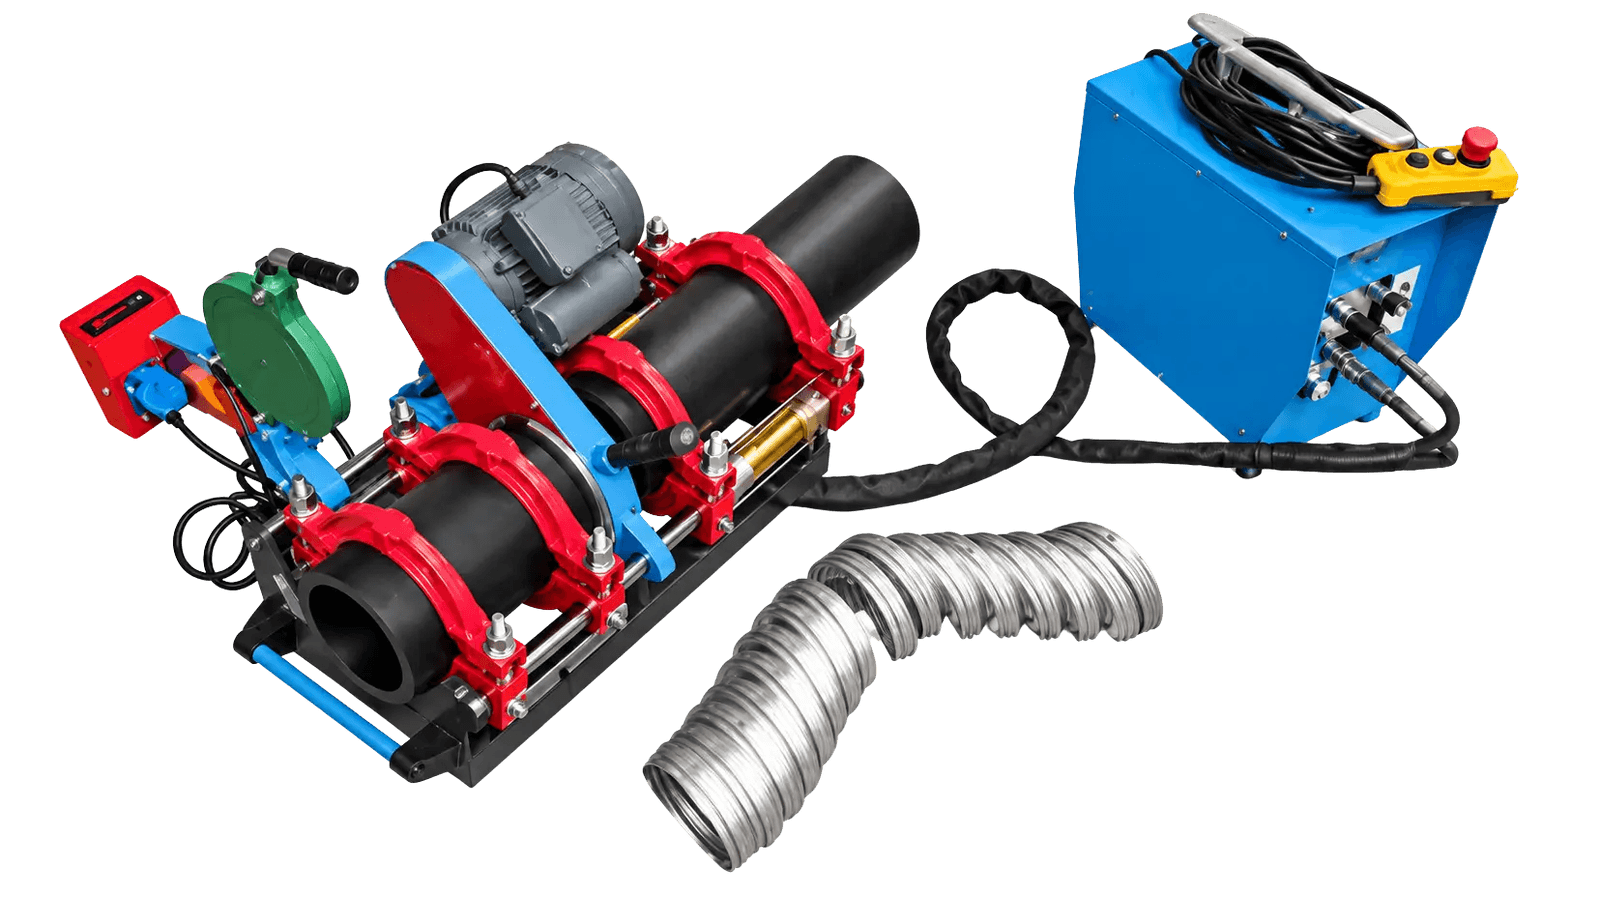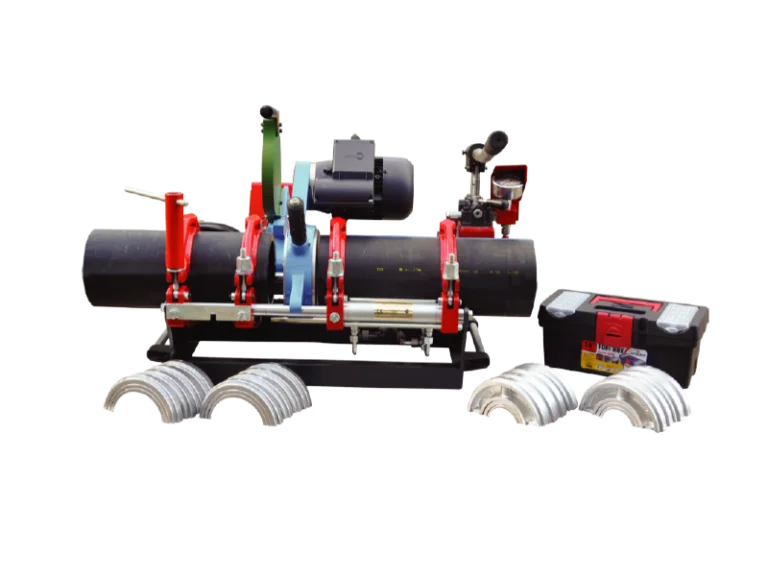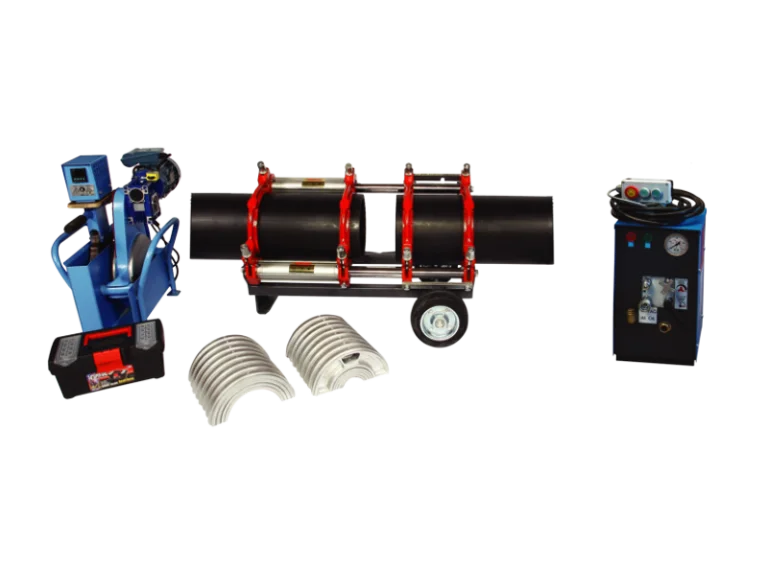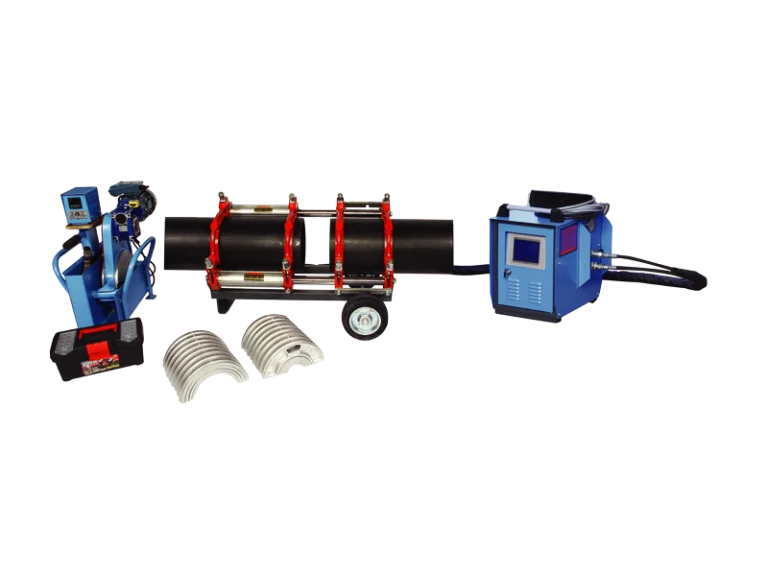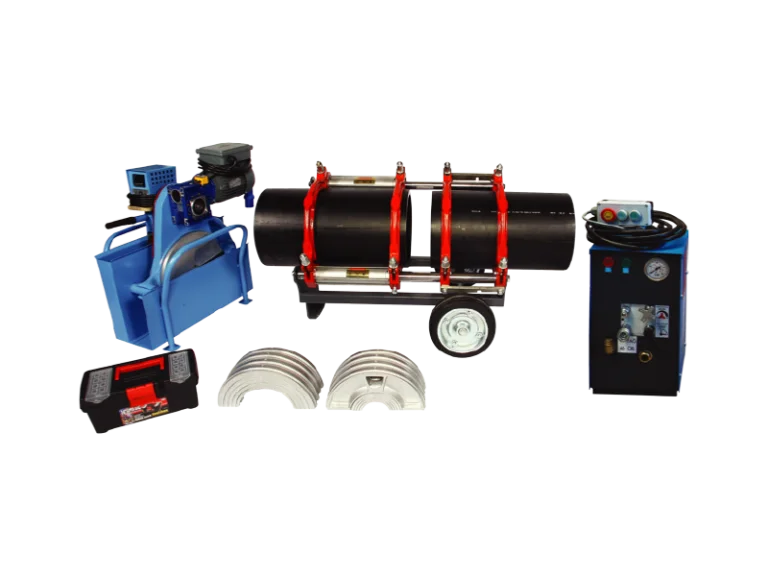
AL 315 CNC
آلة اللحام الانصهاري الطرفي
آلات لحام طرفي هيدروليكية وCNC لأنابيب PE وPP، من آلات الموقع المدمجة إلى الخطوط الرئيسية Ø 1600 مم.
تحكم CNC · تقارير لحام
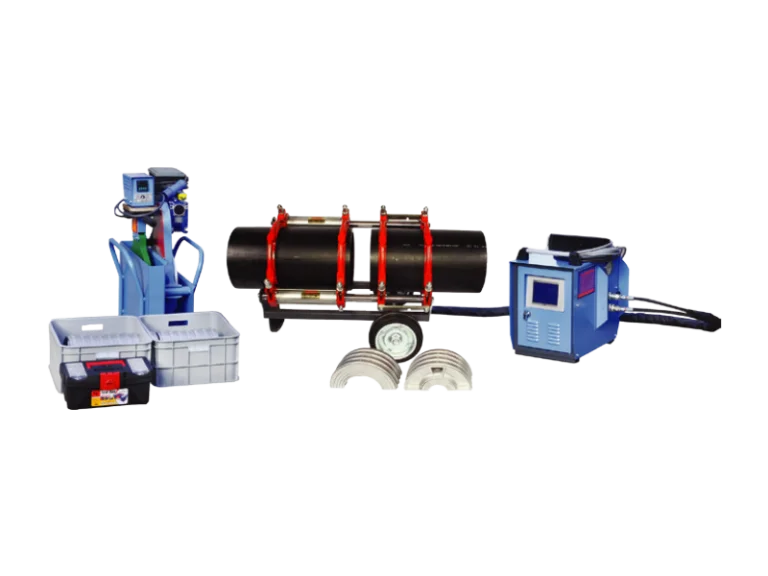
الأقطار القابلة للحام
البيانات التقنية
نطاق اللحام
Ø 90 – Ø 315 mm
المادة
PE, PP
أقصى سماكة جدار
PN 32
مصدر التغذية
230 V, Single phase
السخان
3.5 kW
جهاز التسوية
0.75 kW
الوحدة الهيدروليكية
0.55 kW
القدرة الكلية
4.8 kW
ضغط التشغيل
120 Bar
المولد المطلوب
8.0 kVA
النظام الكهربائي
أحادي الطور
التحكم
CNC
التعبئة والنقل
طرد
1 wooden crate
بعد الصندوق
94 × 110 × 89 cm
الحجم الكلي
0.92 m³
الوزن الصافي / الإجمالي
246 / 284 kg
AL 315 CNC آلة لحام طرفي لأنابيب PE وPP من Ø 90 إلى Ø 315 مم. تلحم جدران أنابيب حتى PN 32. التغذية: 230 V, Single phase. إجمالي القدرة المركّبة 4.8 kW. تحتاج في الموقع إلى مولد بقدرة 8.0 kVA على الأقل. تحسب وحدة التحكم CNC أزمنة التسخين والتبديل والتبريد من قطر الأنبوب وسماكة الجدار المُدخَلين، وتحتفظ بما يصل إلى 500 عملية لحام، وتُصدر تقريراً أصلياً لكل وصلة. تُشحن في: 1 wooden crate. أبعاد الصناديق وأوزانها في قسم التغليف والنقل.
- حساب تلقائي لبارامترات اللحام عند إدخال قطر الأنبوب وسماكة جداره
- تقارير لحام أصلية متوفرة
- ضع القطع في المثبتات؛ أدخل المقص وسوِّ السطح حتى تلامس 100%.
- أزل المقص وأدخل السخان (~220 ℃)؛ ادفع بضغط 0.15 نيوتن/مم² لتكوين الشفة.
- وازن درجة الحرارة عند ضغط شبه صفري (0.01 نيوتن/مم²) والسخان في مكانه.
- أزل السخان؛ وصل القطع بضغط 0.15 نيوتن/مم².
- حافظ على ضغط الوصل للمدة المطلوبة ثم حرره.
- اترك الوصلة تبرد للمدة المحددة.
| الجدار (مم) | الشفة (مم) | التسخين (ث) | إزالة السخان (ث) | الانصهار (ث) | التبريد (ث) |
|---|---|---|---|---|---|
| up to 4.5 | 0.5 | 45 | 5 | 5 | 6 |
| 4.5–7 | 1 | 70 | 6 | 6 | 10 |
| 7–12 | 1.5 | 120 | 8 | 8 | 16 |
| 12–19 | 2 | 190 | 10 | 11 | 24 |
| 19–26 | 2.5 | 260 | 12 | 14 | 32 |
| 26–37 | 3 | 370 | 16 | 19 | 45 |
| 37–50 | 3.5 | 500 | 20 | 25 | 60 |
| 50–70 | 4 | 700 | 25 | 35 | 80 |
الرؤية
لحامات الطرفي ظاهرة ويمكن إعادتها في الموقع؛ لحامات EF تختفي داخل الوصلة وتتطلب لحامين خبراء.
الأماكن الصعبة
يفوز EF: جهاز صغير، أقطاب برأس كابل. يعمل فوق الأرض وفي الحفر وفي أي مكان.
البساطة
اللحام الطرفي يسامح أخطاء التنفيذ؛ أما EF فلا سماحية له ولا يظهر خلله إلا في اختبار الضغط.
ظروف المادة
يتطلب EF تقارب MFI وأنابيب مستديرة وأسطح نظيفة وجهداً ثابتاً؛ والطرفي لا يتأثر بذلك.
الكلفة
الطرفي أرخص بكثير: لا وصلات بسلك نحاسي كل 6/12 م.
المتانة
اللحام الطرفي الصحيح هو أقوى نقطة في الخط (الشفة تضيف سماكة جدار).
| المركبة | ط × ع × ار (م) | الحجم | أقصى حمولة |
|---|---|---|---|
| حاوية 20 FT | 5.89 × 2.34 × 2.37 | 33 m³ | 24,850 kg |
| حاوية 40 FT | 11.90 × 2.34 × 2.38 | 67 m³ | 28,800 kg |
| 40 FT High Cube | 11.90 × 2.34 × 2.67 | 76 m³ | 30,200 kg |
| 45 FT High Cube | 13.00 × 2.34 × 2.67 | 86 m³ | 27,820 kg |
| TIR عادي | 13.6 × 2.45 | 100 m³ | — |
| TIR Maxima | 13.6 × 2.45 | 112 m³ | — |
| TIR Jumbo | 13.6 × 2.45 | 97 m³ | — |
| شاحنة + مقطورة | 7.5 + 9.6 | 56 m³ | — |
شبكات مياه الشرب وخطوط الضغط وأنظمة الصرف والسيفونية وتوزيع الغاز الطبيعي والري الزراعي وخطوط الأنابيب الصناعية. وصلات مصنعة وفق TS EN 1555-3:2010+A1 • TS EN 12201-3+A1 • TS EN 15494 • CE؛ والآلات وفق TS ISO 12176-1 وممارسة اللحام DVS 2207.
الكتالوجات وأدلة الاستخدام ومقاطع التدريب متوفرة عند الطلب.
طلب المستندات