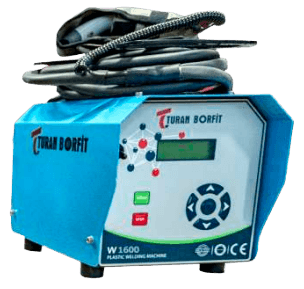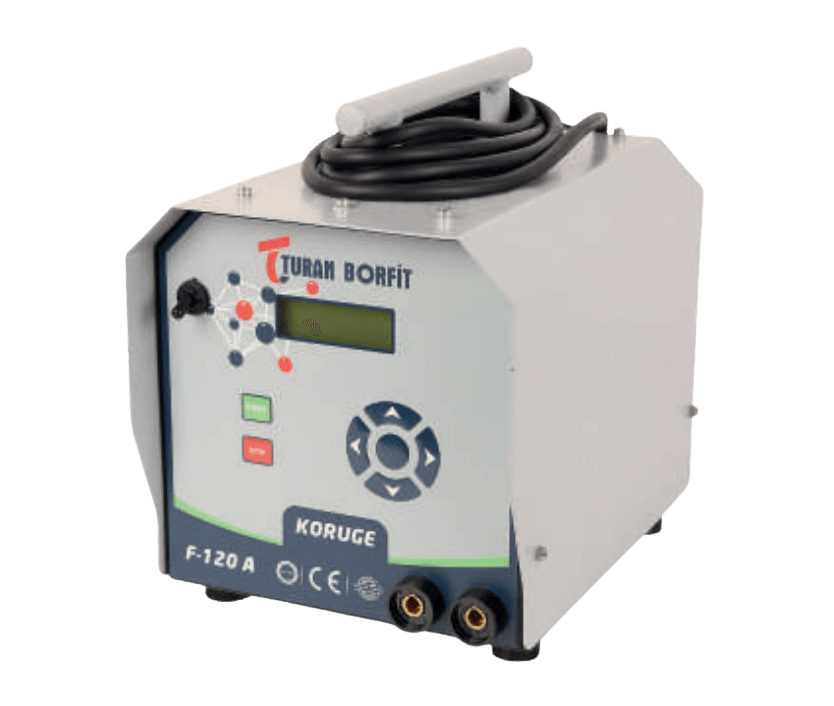
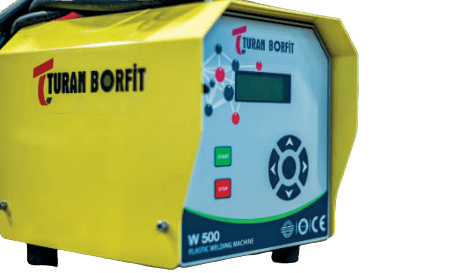
W 500
Machine à souder par électrofusion
Postes d'électrofusion pour raccords PE, PP et PVDF, avec lecture de code-barres et traçabilité des soudures.
Données techniques
Plage de soudage
Ø 20 – Ø 500 mm
Matériau
PE 100, PP, PVDF
Alimentation
230 V, 35 – 70 Hz
Tension de sortie
8 – 48 V
Mémoire de soudage
Jusqu'à 4000 enregistrements
Indice de protection
IP54
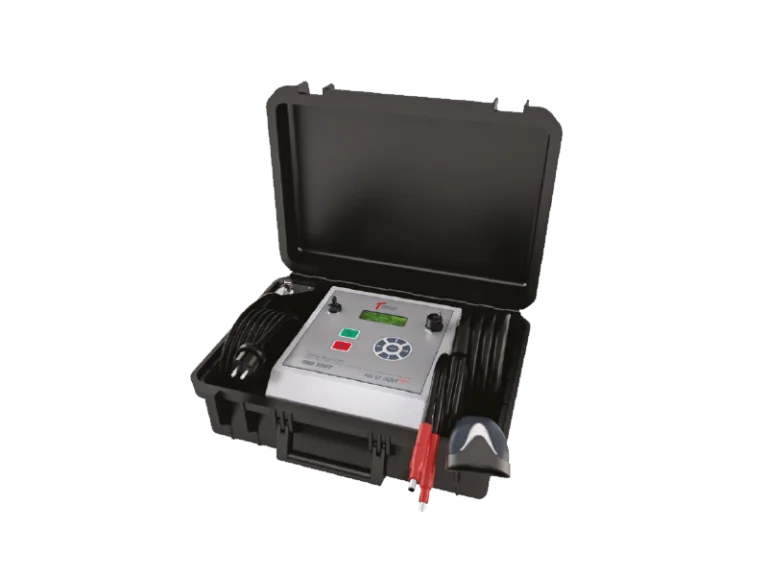
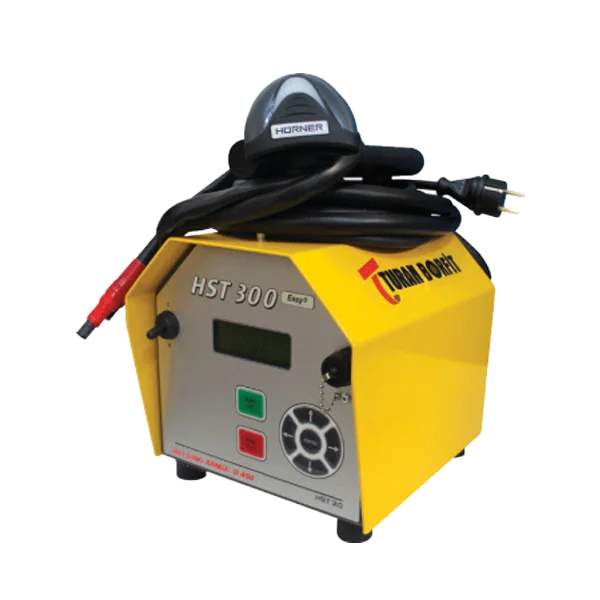
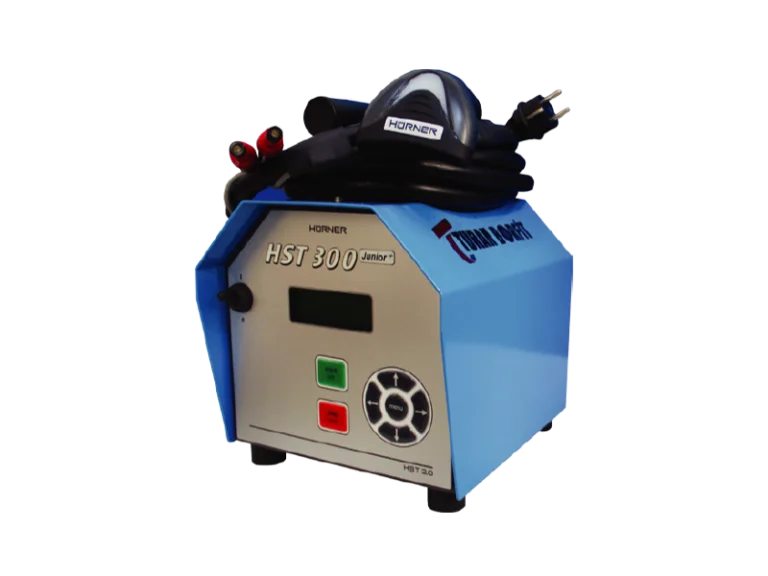
Le W 500 est une machine à électrofusion pour raccords PE 100, PP et PVDF de Ø 20 à Ø 500 mm. Il règle les paramètres de soudage en lisant le code-barres du raccord et fonctionne sur 230 V, 35 – 70 Hz, avec une sortie de soudage de 8 à 48 V. Il garde jusqu'à 4000 soudures en mémoire, pour un relevé complet du chantier. Le boîtier est IP54 pour l'usage sur chantier.
- Système de lecture de code à barres
- Écran LED
Visibilité
Les soudures bout à bout sont visibles et refaisables sur place ; les soudures EF sont cachées dans le manchon et exigent des soudeurs expérimentés.
Zones difficiles d'accès
L'EF gagne : machine minuscule, électrodes à embout. Fonctionne au sol, en fouille, partout.
Simplicité
Le bout à bout pardonne les erreurs de l'opérateur ; l'EF n'a aucune tolérance et ne se révèle qu'au test de pression.
Conditions de matériau
L'EF exige MFI assortis, tubes ronds, surfaces propres, tension stable ; le bout à bout y est insensible.
Coût
Le bout à bout est bien moins cher : pas de manchons à fil de cuivre tous les 6/12 m.
Résistance
Une soudure bout à bout correcte est le point le plus solide de la ligne (le bourrelet ajoute de l'épaisseur).
- Raclez la surface du tube en couche fine ; essuyez à l'alcool.
- Marquez l'extrémité du tube à la profondeur du manchon.
- Enfilez le manchon à ajustement serré.
- Connectez les câbles de soudage au manchon.
- Scannez le code à barres du manchon avec l'électrode de la machine.
- Appuyez sur START à « Prêt à souder » ; attendez que la machine coupe le courant.
- Les valeurs MFI (fluidité) des pièces assemblées doivent être proches.
- Éliminez l'ovalité avec un outil de serrage avant soudage.
- Raclez toujours la couche oxydée : c'est l'étape la plus négligée.
- Les pièces doivent s'emboîter fermement (légers coups de maillet) sans endommager la bobine.
- Maintenez la tension d'alimentation stable à 210 – 230 V.
- Si le courant coupe en cours de soudage, recommencez avec un manchon NEUF.
| Véhicule | L × l × H (m) | Volume | Charge max |
|---|---|---|---|
| Conteneur 20 FT | 5.89 × 2.34 × 2.37 | 33 m³ | 24,850 kg |
| Conteneur 40 FT | 11.90 × 2.34 × 2.38 | 67 m³ | 28,800 kg |
| 40 FT High Cube | 11.90 × 2.34 × 2.67 | 76 m³ | 30,200 kg |
| 45 FT High Cube | 13.00 × 2.34 × 2.67 | 86 m³ | 27,820 kg |
| TIR normal | 13.6 × 2.45 | 100 m³ | — |
| TIR Maxima | 13.6 × 2.45 | 112 m³ | — |
| TIR Jumbo | 13.6 × 2.45 | 97 m³ | — |
| Camion + remorque | 7.5 + 9.6 | 56 m³ | — |
Réseaux d'eau potable, conduites de refoulement, drainage et systèmes siphoniques, distribution de gaz naturel, irrigation agricole et canalisations industrielles. Raccords fabriqués selon TS EN 1555-3:2010+A1 • TS EN 12201-3+A1 • TS EN 15494 • CE ; machines selon TS ISO 12176-1 et pratique de soudage DVS 2207.
Catalogues, manuels d'utilisation et vidéos de formation disponibles sur demande.
Demander les documents