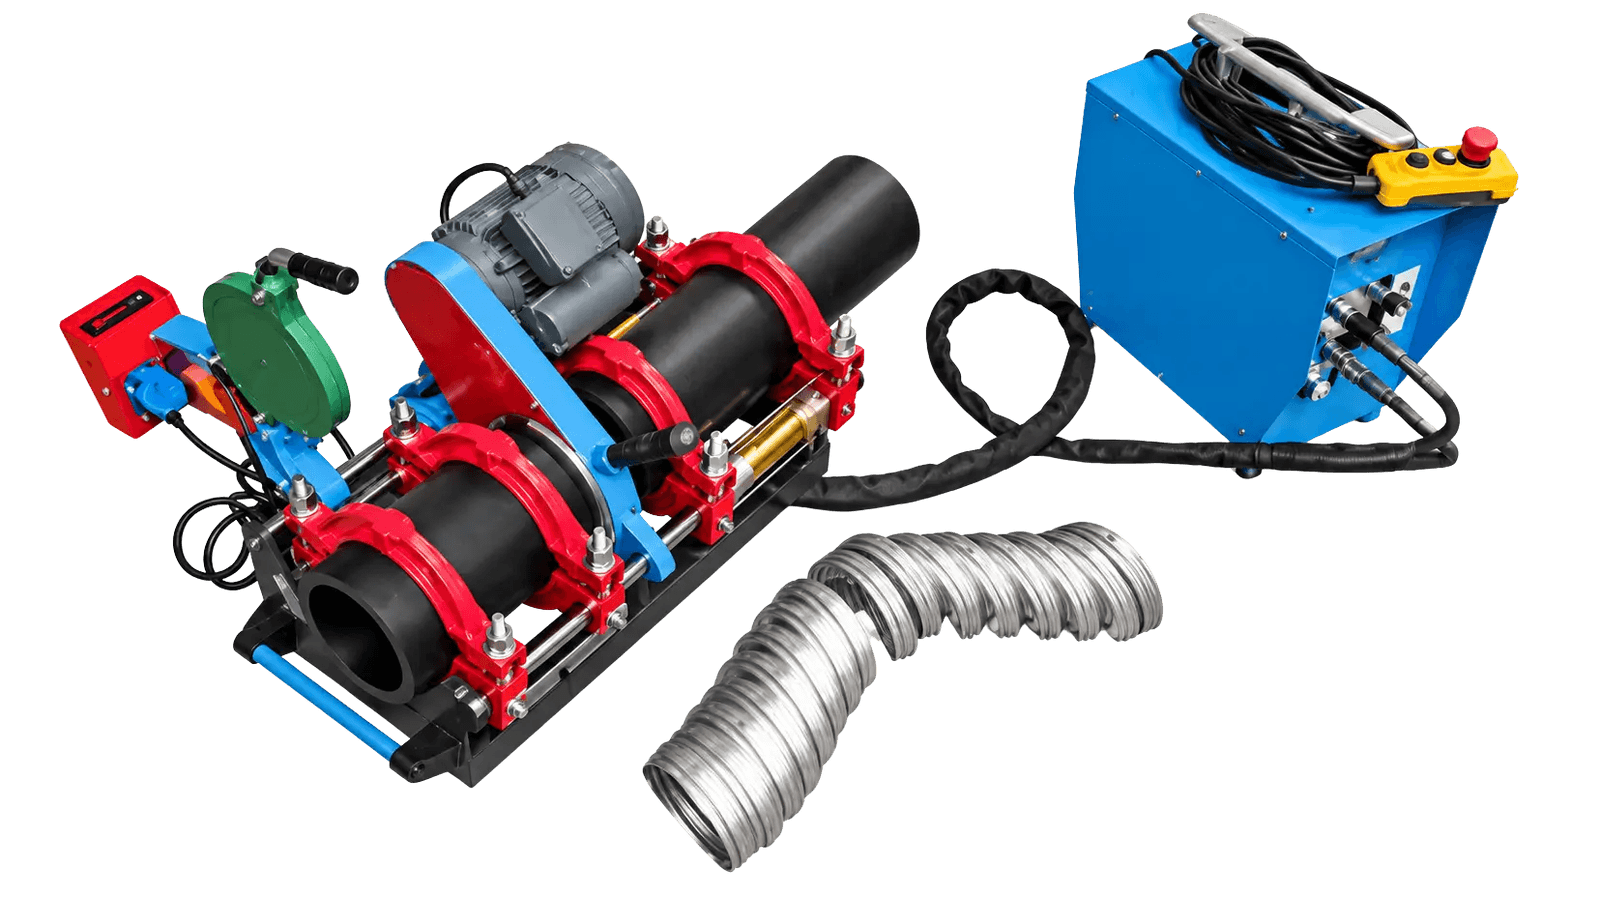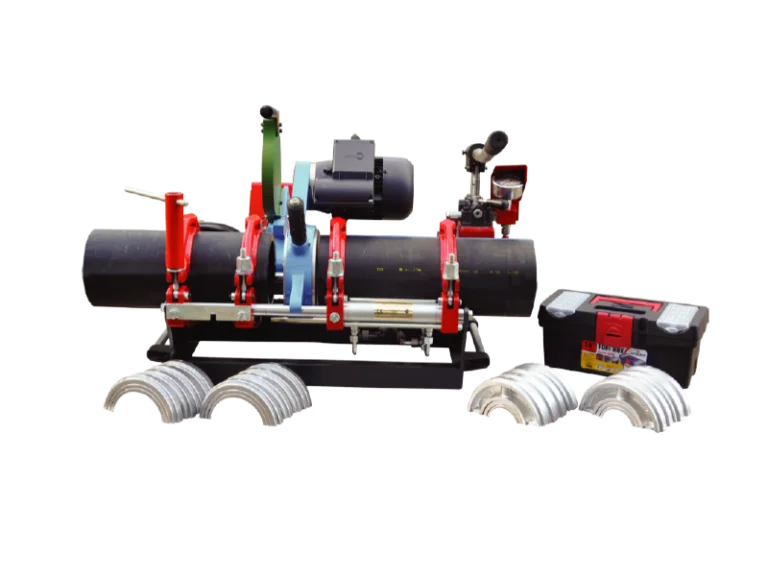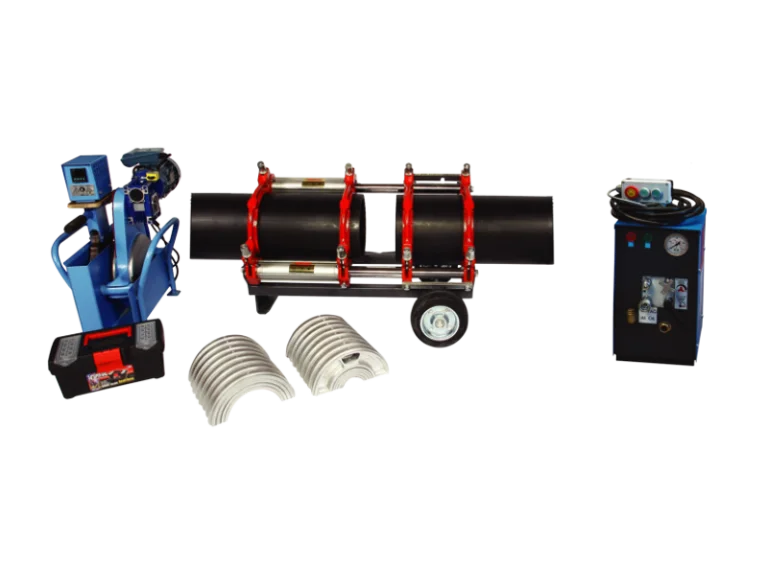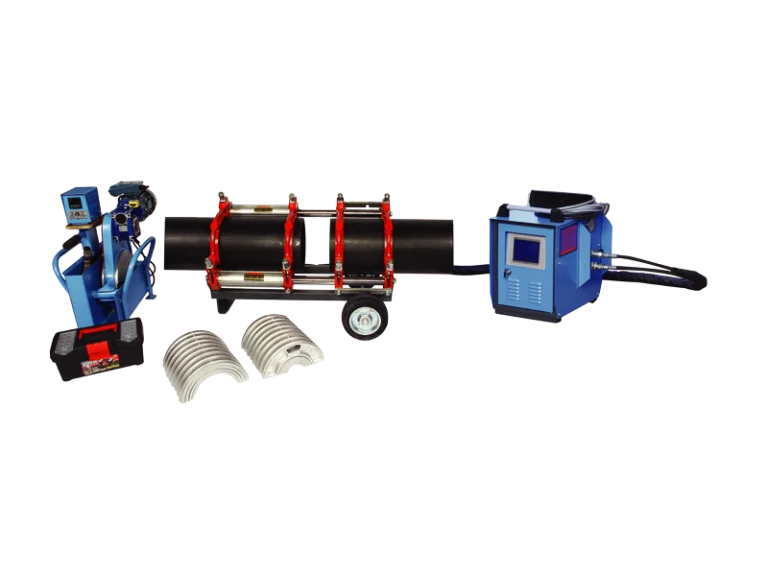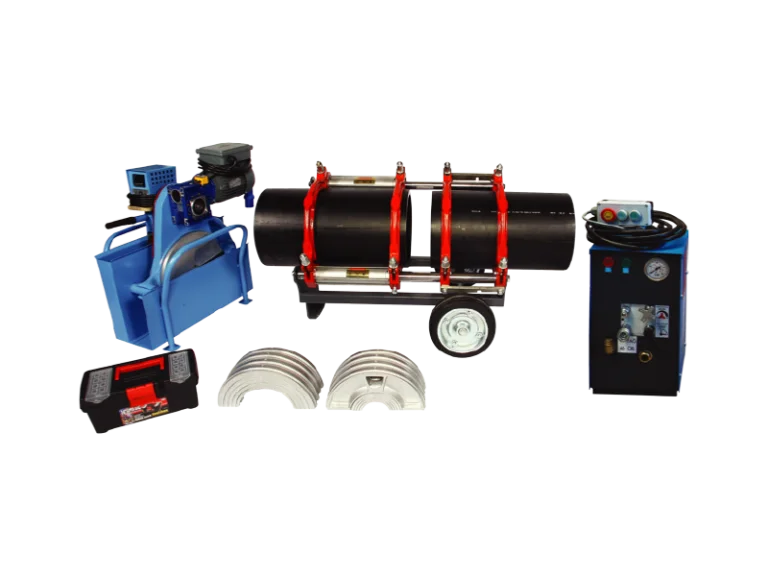
ALW 315A
Machine à souder bout à bout
Machines à souder bout à bout hydrauliques et CNC pour tubes PE et PP, des modèles compacts de chantier aux conduites de Ø 1600 mm.
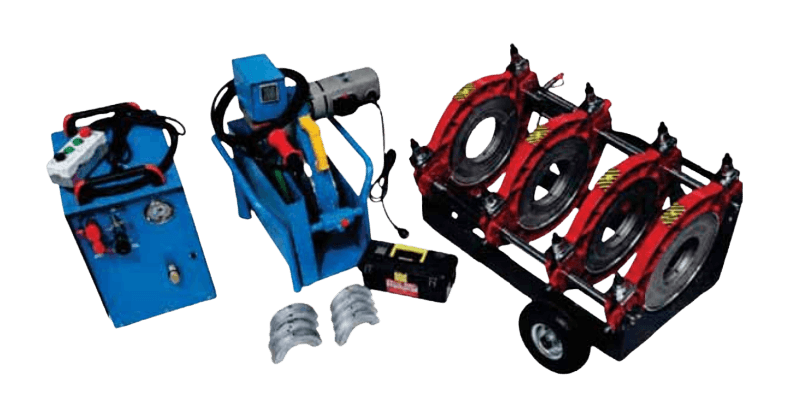
Diamètres soudables
Données techniques
Plage de soudage
Ø 90 – Ø 315 mm
Alimentation
220 V / 50 Hz, 1PH
Puissance totale
5.85 kW
Résistance chauffante
3.1 kW
Fraiseur d'arasage
2.0 kW
Unité hydraulique
0.75 kW
Plage de réglage de pression
0 – 8 MPa
Température max.
270 °C
Matériau
PE, PP
Système électrique
Monophasé
Emballage & transport
Package 1 (gross / net)
110 / 100 kg
Dimension du colis 1
95 × 64 × 54 cm
Package 2 (gross / net)
97 / 90 kg
Dimension du colis 2
70 × 61 × 77 cm
Nombre de colis
2
Total brut / net
207 / 190 kg
La ALW 315A est une machine à souder bout à bout pour tubes PE et PP de Ø 90 à Ø 315 mm. Alimentation : 220 V / 50 Hz, 1PH. Puissance installée totale : 5.85 kW. Les pressions et temps de soudage se lisent dans le tableau de paramètres DVS 2207 ; la procédure complète est plus bas dans Guides techniques. Elle fait partie de la série ALW A, la nouvelle génération de notre plateforme AL avec un groupe hydraulique mis à jour et des commandes améliorées.
- Placez les pièces dans les mâchoires de serrage ; insérez l'ébavureur et dressez les faces jusqu'à un contact 100 %.
- Retirez l'ébavureur, insérez la plaque chauffante (~220 ℃) ; poussez à 0,15 N/mm² pour former le bourrelet.
- Égalisez la température à pression quasi nulle (0,01 N/mm²), plaque en place.
- Retirez la plaque ; assemblez les pièces à 0,15 N/mm².
- Maintenez la pression d'assemblage le temps requis, puis relâchez.
- Laissez le joint refroidir pendant le temps spécifié.
| Paroi (mm) | Bourrelet (mm) | Chauffe (s) | Retrait plaque (s) | Fusion (s) | Refroid. (s) |
|---|---|---|---|---|---|
| up to 4.5 | 0.5 | 45 | 5 | 5 | 6 |
| 4.5–7 | 1 | 70 | 6 | 6 | 10 |
| 7–12 | 1.5 | 120 | 8 | 8 | 16 |
| 12–19 | 2 | 190 | 10 | 11 | 24 |
| 19–26 | 2.5 | 260 | 12 | 14 | 32 |
| 26–37 | 3 | 370 | 16 | 19 | 45 |
| 37–50 | 3.5 | 500 | 20 | 25 | 60 |
| 50–70 | 4 | 700 | 25 | 35 | 80 |
Visibilité
Les soudures bout à bout sont visibles et refaisables sur place ; les soudures EF sont cachées dans le manchon et exigent des soudeurs expérimentés.
Zones difficiles d'accès
L'EF gagne : machine minuscule, électrodes à embout. Fonctionne au sol, en fouille, partout.
Simplicité
Le bout à bout pardonne les erreurs de l'opérateur ; l'EF n'a aucune tolérance et ne se révèle qu'au test de pression.
Conditions de matériau
L'EF exige MFI assortis, tubes ronds, surfaces propres, tension stable ; le bout à bout y est insensible.
Coût
Le bout à bout est bien moins cher : pas de manchons à fil de cuivre tous les 6/12 m.
Résistance
Une soudure bout à bout correcte est le point le plus solide de la ligne (le bourrelet ajoute de l'épaisseur).
| Véhicule | L × l × H (m) | Volume | Charge max |
|---|---|---|---|
| Conteneur 20 FT | 5.89 × 2.34 × 2.37 | 33 m³ | 24,850 kg |
| Conteneur 40 FT | 11.90 × 2.34 × 2.38 | 67 m³ | 28,800 kg |
| 40 FT High Cube | 11.90 × 2.34 × 2.67 | 76 m³ | 30,200 kg |
| 45 FT High Cube | 13.00 × 2.34 × 2.67 | 86 m³ | 27,820 kg |
| TIR normal | 13.6 × 2.45 | 100 m³ | — |
| TIR Maxima | 13.6 × 2.45 | 112 m³ | — |
| TIR Jumbo | 13.6 × 2.45 | 97 m³ | — |
| Camion + remorque | 7.5 + 9.6 | 56 m³ | — |
Réseaux d'eau potable, conduites de refoulement, drainage et systèmes siphoniques, distribution de gaz naturel, irrigation agricole et canalisations industrielles. Raccords fabriqués selon TS EN 1555-3:2010+A1 • TS EN 12201-3+A1 • TS EN 15494 • CE ; machines selon TS ISO 12176-1 et pratique de soudage DVS 2207.
Catalogues, manuels d'utilisation et vidéos de formation disponibles sur demande.
Demander les documents